

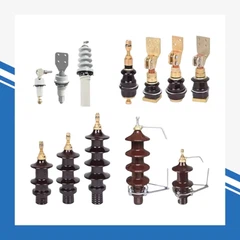



Les isolateurs en porcelaine sont utilisés dans les systèmes de transmission et de distribution d’énergie depuis plus d’un siècle. Même aujourd'hui, dans des environnements extérieurs à haute tension-et difficiles,les isolateurs en porcelaine-à haute résistance restent une solution fiableen raison de leur fiabilité mécanique, de leur longue durée de vie et de leurs performances électriques stables.

Pourquoi le processus de fabrication est plus important que l’apparence ?
De l’extérieur, les isolants en porcelaine peuvent se ressembler. Cependant, leurstructure interne, pureté des matières premières, profil de cuisson et système de contrôle qualitédéterminer:
Capacité de charge mécanique
Résistance aux chocs thermiques
Performances à long terme-en cas de pollution et d'humidité
Taux d'échec sur des décennies de service
La plupart des échecs sur le terrain peuvent être attribués àécarts de fabrication, pas des dessins de conception.
Étape 1 : Sélection et formulation des matières premières
Les isolateurs en porcelaine à haute résistance-sont généralement fabriqués à partir d'un mélange soigneusement contrôlé de :
Kaolin (argile de Chine)– apporte des propriétés de plasticité et d’isolation
Feldspath– agit comme un flux lors de la cuisson
Quartz (silice)– améliore la résistance mécanique et la stabilité thermique
Gamme de composition typique (en poids) :
Kaolin:40–50%
Feldspath:20–30%
Quartz:20–30%
Pourquoi c’est important pour les acheteurs :
Les impuretés telles que les oxydes de fer ou les contaminants organiques augmentent les pertes diélectriques et affaiblissent la résistance mécanique. Des fabricants fiables s’approvisionnent et testent les matières premières lot par lot plutôt que de se fier aux qualités nominales.
Étape 2 : Broyage à boulets et contrôle de la taille des particules
Les matières premières sont mélangées à de l'eau et broyées dans des broyeurs à boulets pour former une bouillie homogène.
Paramètres de contrôle clés :
Distribution granulométrique (généralement <10–20 μm)
Viscosité de la boue et teneur en matières solides
Pourquoi c'est important :
La taille des particules fines et uniformes améliore :
Densité du corps vert
Uniformité de tir
Résistance mécanique finale
Un mauvais fraisage entraîne des vides internes, invisibles mais dangereux sous contrainte mécanique.
Étape 3 : Formation du corps vert
Selon le type d'isolant (broche, poteau, suspension), les méthodes de formage comprennent :
Pressage isostatique
Extrusion
Mise en forme manuelle ou semi--automatique
Objectif d'ingénierie :
Obtenez une densité uniforme sur tout le corps pour éviter un retrait différentiel pendant la cuisson.
Aperçu de l'acheteur :
Une pression de formage constante et la précision de l'outillage affectent directement la tolérance dimensionnelle et l'interchangeabilité lors de l'installation.
Étape 4 : Processus de séchage contrôlé
Après formation, le corps vert contient une humidité importante et doit être séché progressivement.
Conditions de séchage typiques :
Température:60-120 degrés
Temps:24 à 72 heures, selon la taille
Pourquoi le séchage est essentiel :
Une perte rapide d'humidité provoque des fissures internes qui peuvent ne pas être visibles après le vitrage, mais qui peuvent conduire à une défaillance catastrophique sous charge.
Étape 5 : Cuisson à haute-température (frittage)
La cuisson est l’étape la plus décisive dans la fabrication des isolateurs en porcelaine.
Paramètres de cuisson typiques :
Température maximale :1250-1350 degrés
Cycle de tir :40 à 60 heures
Pendant le tir :
Le feldspath fond et lie les particules entre elles
Le quartz contribue à la rigidité mécanique
La porosité est considérablement réduite
Propriétés résultantes :
Haute résistance à la compression
Faible absorption d'eau (généralement <0.5%)
Pour les acheteurs, la régularité des tirs est un indicateur fort de la maturité technique d'une usine.
Étape 6 : Vitrage pour la protection des surfaces
Le glaçage est appliqué avant une deuxième cuisson pour former une surface lisse, semblable à du verre.
Fonctions du vernis :
Empêcher la pénétration de l'humidité
Améliorer les performances en matière de pollution
Réduire le courant de fuite en surface
Épaisseur typique de glaçage :
0,2 à 0,4 mm, uniformément réparti
Dans les régions tropicales et côtières comme le Brésil, la qualité des glaçages a un impact direct sur la résistance à la contamination et au traçage.
Étape 7 : Cimentation et assemblage des raccords métalliques
Pour les isolateurs de suspension et de poteaux, les raccords métalliques sont fixés à l'aide de ciment à haute résistance-.
Contrôles clés :
Composition du ciment et temps de durcissement
Précision de l'alignement
Extraction-vérification de la force
Une cimentation incorrecte est l’une des causes les plus courantes de défaillance mécanique en service.
Étape 8 : Tests mécaniques et électriques
Les isolateurs en porcelaine à haute résistance-sont soumis à des tests de routine et de type, tels que :
Test de charge de rupture mécanique
Test de tension de tenue à fréquence industrielle
Test de tension d'impulsion
Essai de choc thermique
Niveaux de résistance mécanique typiques :
Isolateurs moyenne tension :70-120 kN
Unités de suspension haute tension :160-300 kN
Les tests ne sont pas facultatifs-c'est le seul moyen de confirmer la fiabilité à long-terme.
Contrôle qualité du point de vue de l'acheteur
Pour les équipes d’approvisionnement B2B, un fournisseur fiable doit démontrer :
Contrôle traçable des matières premières
En cours-enregistrements d'inspection en cours
Données de tests mécaniques et électriques par lots-
Conformité à la CEI ou aux normes pertinentes
Ces éléments indiquent un procédé de fabrication conçu pourdécennies de durée de vie, et non une réduction-des coûts à court terme.
Notre philosophie de fabrication
Nous pensons que les isolateurs en porcelaine doivent être conçus pourconditions de fonctionnement-réelles, pas seulement les normes de laboratoire. Notre processus met l'accent sur :
Approvisionnement stable en matières premières
Profils de tir contrôlés
Tests mécaniques complets
Cohérence des performances à long-terme
Cette discipline de fabrication est essentielle pour les clients opérant dans des climats et des conditions de réseau difficiles.