




Pièces en bois lamellé moulées sur mesure pour locomotives électriques|Technologie de traitement
1. Introduction
Les locomotives électriques, en particulier leurs transformateurs de traction et leurs systèmes électriques auxiliaires, ont des exigences extrêmement strictes en matière d'isolation moulée sur mesure et de pièces structurelles-exigeant non seulement d'excellentes performances d'isolation et une excellente résistance mécanique, mais également une précision dimensionnelle et une cohérence élevées pour s'adapter à l'environnement d'exploitation difficile des locomotives (tels que les vibrations fréquentes, les changements de température et la charge à haute tension-). Weshare, s'appuyant sur un ensemble complet d'équipements de traitement CNC avancés et une technologie mature de transformation du bois lamellé, se spécialise dans la fourniture de pièces moulées sur mesure de haute -qualité (telles que des anneaux de pression, des blocs d'espacement, des supports, etc.) pour les transformateurs de puissance, les transformateurs de traction et les transformateurs de locomotives électriques. Ce qui suit est une extension détaillée de la technologie de traitement de nos pièces moulées sur mesure en bois lamellé, mettant en évidence la précision, la stabilité et la fiabilité de chaque maillon.

2. Technologie de traitement de base des pièces en bois lamellé moulées sur mesure
Le traitement des pièces moulées sur mesure en bois lamellé pour locomotives électriques est un projet systématique intégrant le prétraitement des matériaux, le moulage, l'usinage de précision, l'inspection qualité et le post-traitement. Chaque maillon est strictement contrôlé pour garantir que le produit final répond aux normes techniques de l'industrie ferroviaire et aux besoins personnalisés des clients. L'ensemble du processus est divisé en 7 liens clés, avec les étapes détaillées suivantes :
2.1 Sélection et prétraitement des matières premières
La qualité des matières premières détermine les performances des pièces personnalisées finales. Nous sélectionnons uniquement des placages de bois dur de haute qualité tels que le bouleau, l'érable et le frêne. Ces bois ont une texture uniforme, une densité de fibres élevée et d'excellentes propriétés mécaniques, qui sont à la base de la fabrication de pièces en bois lamellé hautes performances. Le processus de prétraitement vise à éliminer les défauts internes du bois et à assurer la stabilité du matériau, comprenant trois étapes clés :
Dépistage des facettes et réparation des défauts: Tout d'abord, le bois brut sélectionné est soumis à un criblage strict pour éliminer les bûches pourries, les trous d'insectes et les nœuds importants. Après la découpe rotative de placages de 0,8 à 1,2 mm d'épaisseur, nous utilisons une machine de rapiéçage automatique pour scanner et réparer les défauts (tels que les petits nœuds, les fissures et les espaces) sur la surface du placage. Le matériau de rapiéçage est le même type de placage de bois, garantissant que la densité et la texture de la zone rapiécée sont cohérentes avec le placage d'origine, évitant ainsi des contraintes inégales lors du pressage ultérieur.
Cuisson et séchage: Les placages tamisés et rapiécés sont placés dans une cuve de cuisson professionnelle pour une cuisson à haute -température (température 80-90 degrés, durée 2-3 heures), ce qui peut ramollir les fibres de bois, éliminer les impuretés et l'humidité résiduelle dans les placages et améliorer l'adhérence de l'adhésif ultérieur. Après la cuisson, les placages sont envoyés dans une salle de séchage à température constante-pour un séchage à basse-température, contrôlant la teneur en humidité des placages à 8-12 % - cette plage de teneur en humidité peut efficacement empêcher le bois stratifié de se déformer, de se fissurer ou de se délaminer en raison des changements d'humidité pendant l'utilisation, garantissant ainsi la stabilité à long terme des pièces.
Polissage des surfaces: Les placages séchés sont polis par une ponceuse de précision pour rendre la surface lisse et plate, sans bavures ni irrégularités. La rugosité de la surface est contrôlée dans un Ra inférieur ou égal à 1,6 μm, ce qui peut garantir un contact complet entre les placages et l'adhésif, améliorer la force de liaison du bois stratifié et jeter les bases de la précision de l'usinage ultérieur.
2.2 Revêtement adhésif et empilement de placages
L'adhésif est la clé pour garantir l'intégrité et la résistance structurelle du bois lamellé. Nous utilisons un adhésif isolant spécial -résistant aux températures élevées développé pour les pièces de locomotives électriques- cet adhésif a d'excellentes performances d'isolation, une force de liaison élevée, une bonne résistance à l'huile et peut maintenir des performances stables à 105 degrés pendant une longue période, ce qui est entièrement compatible avec l'environnement de travail de l'huile de transformateur.
Revêtement de précision: Les facettes prétraitées sont envoyées vers une machine automatique d'enduction adhésive pour un revêtement uniforme. L'épaisseur du revêtement est contrôlée avec précision entre 0,15 et 0,2 mm et la quantité de revêtement est de 180 à 220 g/㎡. Le revêtement automatique garantit que l'adhésif est réparti uniformément sur la surface du placage, évitant ainsi un adhésif local excessif ou insuffisant (un excès d'adhésif provoquera des bulles à l'intérieur du bois stratifié et un adhésif insuffisant réduira la force de liaison).
Empilement directionnel: Selon les exigences structurelles des pièces personnalisées (telles que la direction des fibres de l'anneau de pression, la direction de la contrainte du bloc d'espacement), nous adoptons un empilement directionnel des placages. Pour les pièces personnalisées ordinaires, la direction des fibres des placages adjacents est perpendiculaire les unes aux autres, ce qui peut améliorer la résistance mécanique globale et la stabilité dimensionnelle du bois stratifié. Pour les pièces spéciales telles que les anneaux de pression de type X-, les placages sont empilés selon la direction des fibres en forme de X- conçue à l'avance, garantissant que la résistance à la flexion radiale de l'anneau de pression est uniforme après le moulage. Lors de l'empilement, un outil de positionnement professionnel est utilisé pour garantir que les bords des placages sont alignés et que l'erreur d'empilement est contrôlée à ± 0,5 mm.
2.3 Formage par presse à chaud (lien de moulage de clés)
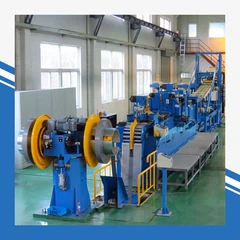
Le formage par presse à chaud est le maillon central pour former le flan de bois stratifié, ce qui affecte directement la densité, la résistance et les performances d'isolation du produit. Nous utilisons des équipements de pressage à chaud de précision à grande échelle-avec des systèmes de contrôle automatique de la température, de la pression et du temps pour garantir la cohérence de chaque lot de flans.
Installation du moule de presse: Selon la forme et la taille des pièces sur mesure (telles que des flans circulaires pour anneaux de pression, des flans rectangulaires pour blocs entretoises), nous installons un moule spécial sur la presse à chaud. Le moule est fabriqué en acier à haute résistance, avec un usinage de précision, avec une finition de surface de Ra inférieure ou égale à 0,8 μm, garantissant que la surface de l'ébauche pressée est lisse et que la taille est précise. Pour les pièces de forme complexe-, nous utilisons des moules combinés détachables pour répondre aux besoins de moulage de différentes structures.
Contrôle des paramètres : Le processus de pressage à chaud adopte un mode de contrôle de la température en trois - étapes : préchauffage (100-110 degrés, 10-15 minutes) pour faire fondre complètement l'adhésif et pénétrer dans les fibres du placage ; conservation de la chaleur et maintien de la pression (130-140 degrés, pression 1,2-1,5MPa, 30-60 minutes) pour favoriser le durcissement de l'adhésif et assurer la force de liaison entre les placages ; refroidissement et soulagement de la pression (refroidissement à 50 degrés ou moins, soulagement de la pression à une vitesse uniforme) pour éviter que le flan ne se déforme en raison de changements brusques de température et de pression. L'ensemble du processus de pressage à chaud est contrôlé par un ordinateur et les paramètres sont enregistrés en temps réel, qui peuvent être retracés pour garantir la stabilité du processus.
Démoulage et découpage des blancs: Une fois le pressage à chaud terminé, le moule est ouvert pour retirer le flan de bois stratifié. Le flan est ensuite envoyé à une machine de détourage pour éliminer les bords redondants et les bavures autour, ce qui rend la taille du flan conforme aux exigences de conception. La précision de coupe est contrôlée à ± 0,3 mm près, jetant ainsi les bases d'un usinage de précision ultérieur.
2.4 Usinage de précision CNC (noyau de mise en forme personnalisé)
Les pièces moulées sur mesure pour locomotives électriques ont des formes complexes et des exigences de précision dimensionnelle élevées (tolérance jusqu'à ± 0,1 mm). Nous sommes équipés d'un ensemble complet d'équipements de traitement CNC, comprenant des centres d'usinage CNC 5-axes, des tours CNC, des fraiseuses CNC et des perceuses CNC, pour réaliser un usinage de précision unique des ébauches, garantissant que la forme, la taille et la qualité de surface des pièces répondent aux exigences de dessin du client.
Programmation et simulation CNC: Tout d'abord, l'équipe d'ingénierie importe les dessins 3D du client dans le logiciel de programmation CNC, compile le programme d'usinage en fonction des caractéristiques structurelles des pièces (telles que le diamètre intérieur et extérieur de l'anneau de pression, la position du trou du bloc d'espacement et la surface incurvée du support) et simule le processus d'usinage via le logiciel pour éviter les erreurs d'usinage causées par des erreurs de programme. La programmation adopte une programmation paramétrique, qui peut ajuster rapidement le programme en fonction du changement de taille des pièces personnalisées, améliorant ainsi l'efficacité du traitement personnalisé.
Usinage de précision: L'ébauche découpée est serrée sur la machine-outil CNC via un dispositif spécial. Le dispositif est conçu en fonction de la forme de la pièce pour garantir que l'ébauche est fermement serrée et ne se déplace pas pendant l'usinage. Pour les pièces plates telles que les plaques isolantes, des fraiseuses CNC sont utilisées pour la finition de surface et le rainurage ; pour les pièces circulaires telles que les anneaux de pression, des tours CNC sont utilisés pour tourner les diamètres intérieur et extérieur, et des perceuses CNC sont utilisées pour le perçage de précision ; pour les pièces courbes complexes, des centres d'usinage CNC à 5-axes sont utilisés pour un usinage multi-angle et multi-directionnel, garantissant que la forme de la pièce est cohérente avec le dessin. Pendant l'usinage, la machine-outil est équipée d'un système de détection en temps réel, qui peut surveiller la taille d'usinage en temps réel et corriger automatiquement l'erreur d'usinage, garantissant ainsi la précision de la pièce.
Finition des surfaces: Une fois l'usinage de précision terminé, les pièces sont envoyées à une machine de polissage de précision pour la finition de surface. Les bavures de surface, les marques d'outils et les rayures générées lors de l'usinage sont éliminées, rendant la surface de la pièce lisse et plate, avec une rugosité de surface Ra inférieure ou égale à 0,8 μm. Pour les pièces qui doivent être en contact avec l'huile du transformateur, un traitement de surface spécial est effectué pour améliorer la résistance à l'huile et les performances d'isolation de la surface de la pièce.
2.5 Inspection de qualité intermédiaire
Pour garantir que chaque maillon répond aux normes de qualité, nous avons mis en place plusieurs points d'inspection dans le processus de traitement pour effectuer une inspection intermédiaire stricte, éliminant à temps les produits non qualifiés et évitant le gaspillage des processus ultérieurs.
Inspection des matériaux: Après le prétraitement du placage, inspectez la teneur en humidité, la qualité de la surface et l'effet de rapiéçage du placage pour vous assurer qu'il répond aux normes des matières premières.
Inspection à blanc: Après pressage à chaud et détourage, inspectez la densité (supérieure ou égale à 1,1 g/cm³), l'épaisseur, la planéité et la force de liaison du flan. La force de liaison est testée par une machine d'essai de traction et la surface de liaison ne doit pas présenter de délaminage ou de détachement.
Contrôle d'usinage: Après l'usinage CNC, utilisez des outils de mesure de précision (tels que des étriers, des micromètres, des machines à mesurer tridimensionnelles) pour inspecter la taille, la forme et la tolérance de position des pièces. La machine à mesurer tridimensionnelle peut réaliser une détection à grande échelle des pièces, avec une précision de détection de ± 0,01 mm, garantissant que les pièces répondent aux exigences de dessin du client.
2.6 Post-Traitement et finition
Une fois que les pièces ont passé l'inspection intermédiaire, elles doivent subir un post-traitement pour améliorer encore les performances et la durée de vie des pièces, en s'adaptant à l'environnement d'exploitation difficile des locomotives électriques.
Traitement de séchage : Les pièces usinées sont envoyées dans une salle de séchage à température constante-pour un séchage secondaire, contrôlant la teneur en humidité à 6 - 10 %, éliminant davantage les contraintes internes des pièces et évitant toute déformation ou déformation pendant l'utilisation.
Revêtement isolant (facultatif): Selon les exigences du client, une couche de revêtement isolant spécial peut être appliquée sur la surface des pièces. Le revêtement présente d'excellentes-résistance aux températures élevées, résistance à l'huile et performances d'isolation, ce qui peut encore améliorer l'effet isolant des pièces et prolonger la durée de vie.
Nettoyage et prévention de la rouille: Les pièces sont nettoyées avec un produit de nettoyage professionnel pour éliminer les taches d'huile, la poussière et autres impuretés sur la surface. Pour les pièces qui doivent être stockées ou transportées pendant une longue période, un film antirouille-antirouille est enveloppé sur la surface pour éviter la rouille ou la contamination.
2.7 Inspection de qualité finale et emballage
L'inspection qualité finale est la dernière passe pour garantir la qualité des produits. Nous effectuons une inspection complète des pièces finies, notamment leur apparence, leur taille, leur résistance mécanique, leurs performances d’isolation et leur compatibilité avec l’huile.
Inspection finale : Les performances d'isolation sont testées par un testeur d'isolation haute-tension, garantissant que la résistance d'isolation répond aux exigences des environnements haute tension-de 110 kV+ ; la résistance mécanique est testée par une machine d'essai de compression et une machine d'essai de flexion, garantissant que la résistance à la compression et la résistance à la flexion répondent aux normes de conception ; le test de compatibilité de l'huile est effectué pour garantir que les pièces ne contaminent pas l'huile du transformateur et ont une bonne stabilité dans l'huile.
Conditionnement : Pour les pièces qui passent l'inspection finale, nous utilisons un emballage de qualité export-pour garantir que les pièces ne sont pas endommagées pendant le transport. L'emballage est constitué de caisses en bois fumigées, avec un emballage en plastique imperméable et un rembourrage en mousse à l'intérieur pour éviter l'humidité, les rayures et les dommages mécaniques. Chaque pièce est étiquetée avec le nom du produit, les spécifications, le numéro de lot et les informations client pour une identification et un traçage faciles. Pour les pièces à grande échelle telles que les anneaux de pression, nous utilisons des dispositifs d'emballage personnalisés pour garantir la stabilité des pièces pendant le transport.

3. Avantages de traitement des pièces moulées sur mesure Weshare
Équipement CNC complet- : Équipé de centres d'usinage CNC à 5 -axes, de presses à chaud automatiques et d'équipements de mesure de précision, réalisant un contrôle automatique complet du processus, améliorant l'efficacité et la précision de l'usinage et réduisant les erreurs humaines.
Contrôle strict des processus : Chaque lien de traitement est doté de normes de paramètres et d'exigences d'inspection claires, avec-enregistrement des paramètres en temps réel et suivi de la qualité, garantissant la cohérence et la stabilité de chaque lot de produits.
Capacité de personnalisation: Il peut répondre aux besoins de personnalisation personnalisés de différents clients, y compris les formes complexes, les tailles spéciales et les exigences de performances particulières, et peut répondre rapidement aux modifications des dessins des clients.
Chemin de fer-Qualité: L'ensemble du processus de traitement est conforme aux normes de l'industrie ferroviaire et les produits ont passé de multiples tests de performance, garantissant qu'ils peuvent s'adapter à l'environnement d'exploitation difficile des locomotives électriques et avoir une longue durée de vie.


4. Scénario d'application
Les pièces en bois lamellé moulées sur mesure traitées par la technologie ci-dessus sont largement utilisées dans les transformateurs de traction des locomotives électriques, les transformateurs auxiliaires et les transformateurs de puissance, notamment les anneaux de pression pour le serrage des bobines, les blocs d'espacement pour le positionnement du noyau, les supports pour les fils conducteurs et les plaques isolantes pour la séparation des phases. Ils remplacent les pièces traditionnelles en acier et en tissu de verre époxy, réduisant ainsi le poids de la locomotive tout en garantissant l'isolation et les performances mécaniques, et réduisant ainsi le coût total du cycle de vie de la locomotive.
Weshare s'engage à fournir des pièces en bois laminé moulées sur mesure de haute-qualité et haute-précision pour l'industrie des locomotives électriques. Grâce à une technologie de traitement mature, des équipements avancés et un contrôle qualité strict, nous sommes devenus un partenaire fiable pour de nombreux fabricants de matériel ferroviaire. Si vous avez des besoins personnalisés en matière de pièces en bois lamellé pour locomotives électriques, veuillez contacter notre équipe d'ingénierie et nous vous fournirons une solution unique-comprenant la conception du processus, la production d'échantillons et la production de masse.